简体中文

Pro inženýra, který specifikuje propojení, pro manažera nákupu, který získává ložiskové klece, nebo pro návrháře produktů optimalizující odvod tepla, měděné lisované díly často představují konvergenci výkonu a vyrobitelnosti, které se může rovnat jen málo jiných typů komponent. Problém nespočívá v tom, zda lze měď lisovat, ale v tom, jak vybrat správnou slitinu, definovat tolerance, které vyvažují náklady a funkci, a položit dodavatelům ty správné otázky před vyříznutím prvního nástroje.
Co jsou měděné lisovací díly?
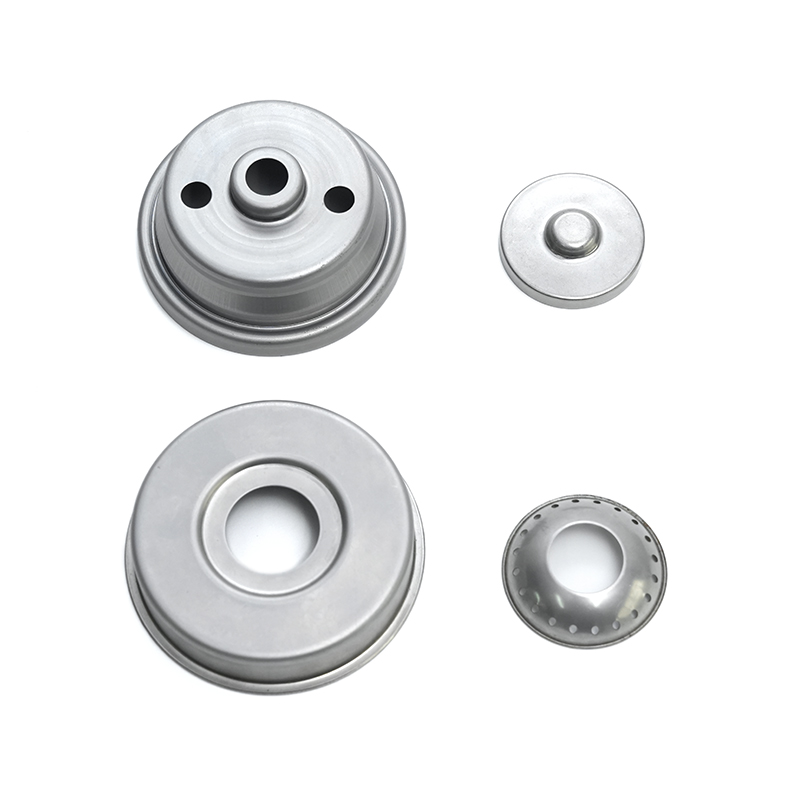
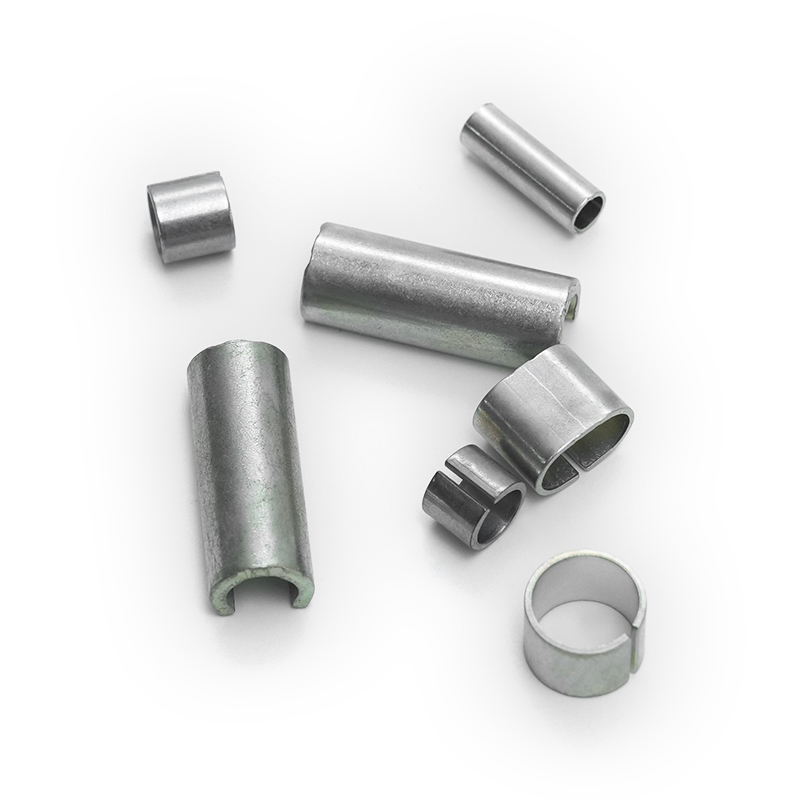
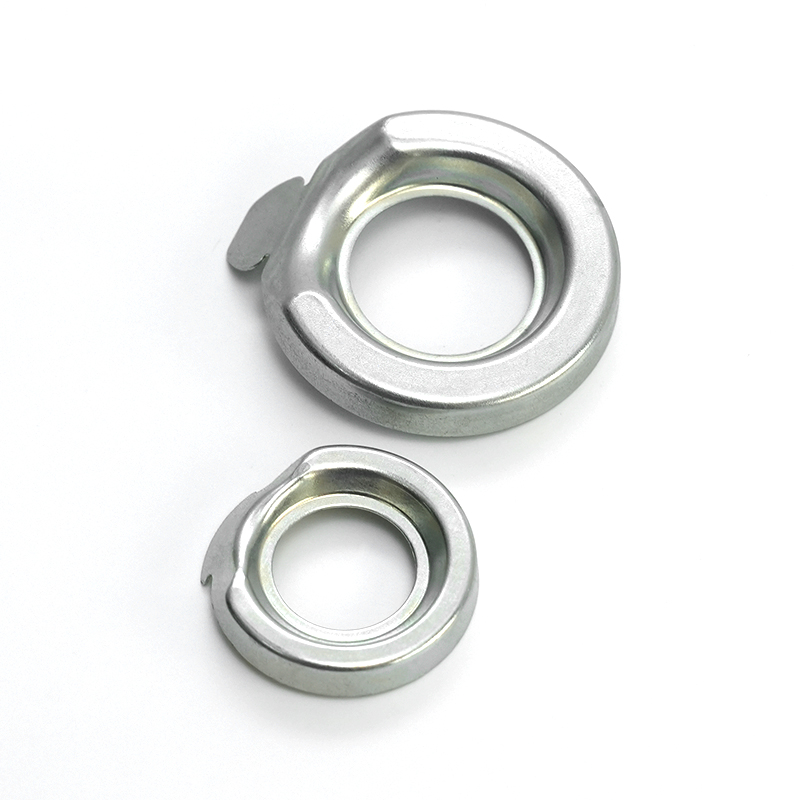
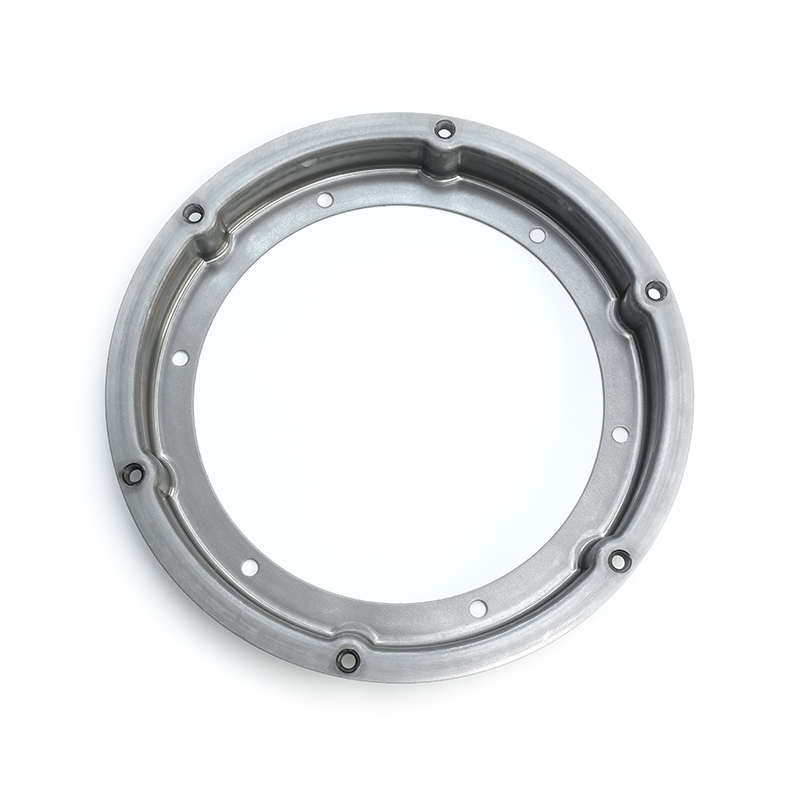
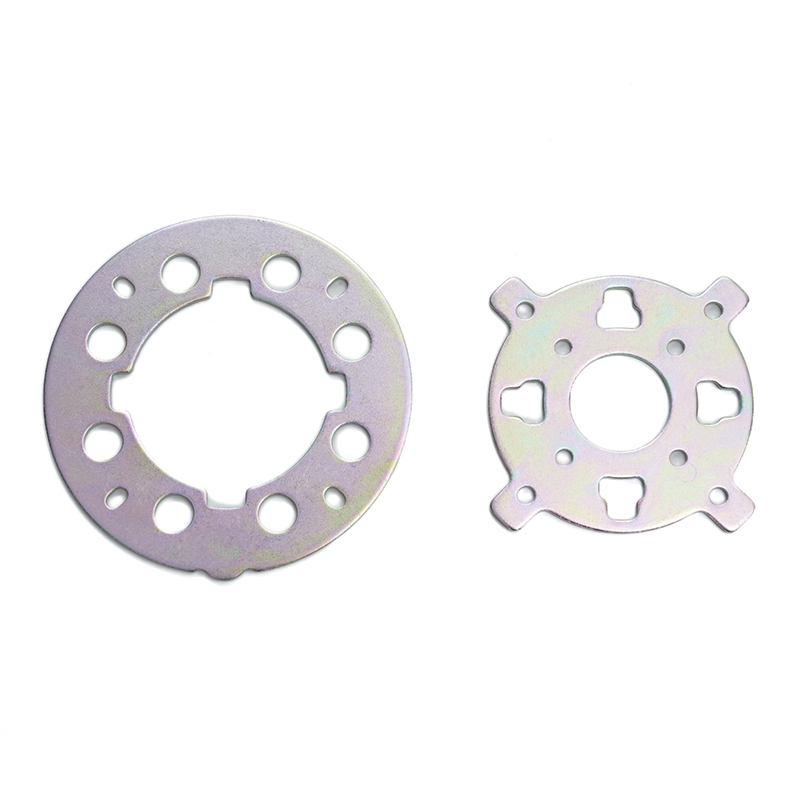
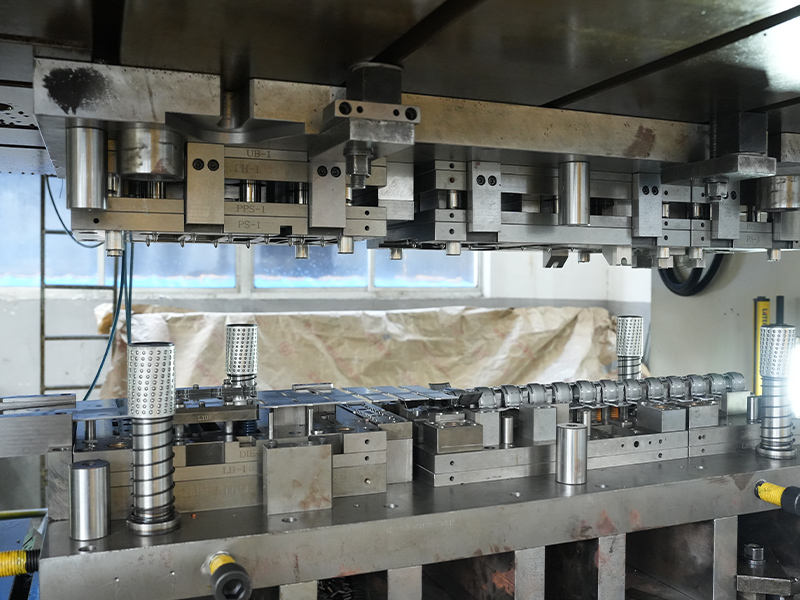
Měděné lisovací díly jsou přesné kovové součásti vyráběné podáváním pásu mědi nebo slitiny mědi přes progresivní nebo složenou lisovací matrici ve velké tonáži. Pás je stříhán, děrován, ohýbán, tažen a ražen v sekvenci stanic, často rychlostí přesahující 200 úderů za minutu. Výsledkem je díl ve tvaru sítě, který splňuje přísné rozměrové požadavky s minimálním sekundárním zpracováním – kritickým ve velkoobjemových elektrických, automobilových a průmyslových aplikacích.
Přehled procesu
Výrobní sekvence začíná měděným páskem, typicky o tloušťce mezi 0,05 mm a 3,0 mm, přiváděným ze svitku do lisu. Progresivní matrice provádí více operací v jediném zdvihu. Nepřetržitá povaha procesu umožňuje konzistentní opakovatelnost jednotlivých dílů a podporuje roční objemy od 100 000 do desítek milionů kusů. Mezi klíčové kroky patří pilotáž pro přesné vyrovnání, zaslepení vnějšího profilu, tvarování prvků, jako jsou poloměry nebo prolisy, a oddělení hotového dílu od nosiče. Pokročilé nástroje integrují systémy snímání a vidění v matrici, aby zachytily odchylky v reálném čase.
Proč zvolit měď?
Elektrická vodivost mědi (až 100 % IACS u čistých jakostí) z ní činí materiál volby pro součásti pod proudem. Jeho tepelná vodivost, přibližně 20krát vyšší než u nerezové oceli, odvádí teplo z citlivých spojů v napájecích modulech a sestavách LED. Kromě toho nabízí měď přirozenou odolnost proti korozi bez potřeby ochranného pokovení v mnoha vnitřních prostředích a její vysoká tažnost umožňuje tvarování do složitých tvarů, které by popraskaly méně kujné materiály. Ve srovnání s hliníkem eliminují měděné lisované díly riziko galvanické koroze při spojení s měděnými vodiči a snižují způsoby selhání zakončení během životního cyklu produktu.
Výběr správné slitiny mědi
Výběr slitiny je jediným nejdůslednějším rozhodnutím v procesu specifikace. Elektrické, mechanické, tepelné a ekonomické faktory musí být zváženy s ohledem na zamýšlené provozní prostředí. Tři nejčastěji lisované měděné rodiny – čistá měď, mosaz a fosforový bronz – každá představuje odlišný profil.
Čistá měď, mosaz, fosforový bronz
| Slitina | Vodivost (%IACS) | Typický UTS (MPa) | Tažnost | Primární výhoda |
|---|---|---|---|---|
| C11000 (ETP měď) | 100 | 220–310 | Výborně | Nejvyšší elektrická/tepelná vodivost |
| C26000 (mosazná kazeta) | 28 | 310–580 | Dobře | Obrobitelnost a rovnováha nákladů |
| C51000 (Phosphor Bronze) | 15 | 470–690 | Mírný | Odolnost proti únavě a pružinové vlastnosti |
Čistá měď (C11000) je bezkonkurenční pro sběrnice, kontakty pro rozvod energie a chladiče, kde je vyžadován minimální pokles napětí nebo maximální přenos tepla. Jeho nízká mez kluzu však omezuje jeho použití v pružinových kontaktech. Mosaz (C26000) nabízí příznivou rovnováhu mezi pevností, odolností proti korozi a nižšími náklady na suroviny, díky čemuž je ideální pro konektory, svorky a dekorativní průmyslové armatury. Fosforový bronz (C51000) poskytuje nejlepší kombinaci vlastností pružiny a únavové životnosti, na kterou se každý rok spoléhají miliardy elektrických kontaktních pružin a stínících prstů EMI. Schopnost této slitiny udržet kontaktní sílu po tisíce párovacích cyklů ji činí nepostradatelnou v konektorech a zásuvkách relé.
Faktory výběru materiálu
Kromě vodivosti a pevnosti by matice výběru měla zahrnovat tvarovatelnost (omezení poměru R/t), odolnost vůči relaxaci napětí při zvýšené teplotě a kompatibilitu s následnými procesy pokovování nebo svařování. U žebra chladiče CPU dominuje tepelná difuzivita a snadné pájení; u klece ložiska má přednost únavová pevnost při cyklickém zatížení a kompatibilita s olejem. Počínaje dominantním způsobem selhání v aplikaci – elektrickým přehřátím, mechanickým lomem nebo korozí – se rychle zúží pole slitiny a zabrání se nadměrné specifikaci, která zvyšuje náklady na materiál.
Úvahy o designu a výrobě
Ani optimální volba slitiny nezaručí výtěžnost a kvalitu, pokud geometrie součásti ignoruje základy deformace plechu. Včasná spolupráce mezi konstruktérem a dodavatelem lisování může zkrátit dobu přípravy nástrojů a vyhnout se nákladným poruchám v terénu.
Poloměr ohybu a odpružení
Minimální vnitřní poloměr ohybu jedné tloušťky materiálu je bezpečným výchozím bodem pro většinu slitin mědi, ale těsnější poloměry jsou proveditelné u žíhaných materiálů s příznivě orientovaným směrem zrna. Odpružení – elastické zotavení, které způsobí otevření úhlu ohybu po zatažení razníku – musí být kompenzováno v geometrii nástroje. Slitiny mědi obvykle vykazují menší odpružení než nerezová ocel, ale fosforový bronz může vyžadovat úhly přehnutí 2° až 6° v závislosti na teplotě. Predikce odpružení pomocí simulace konečných prvků snižuje počet opakování zkoušek a zajišťuje rozměrovou stabilitu v celé šarži svitků.
Tolerance a přesnost ovládání
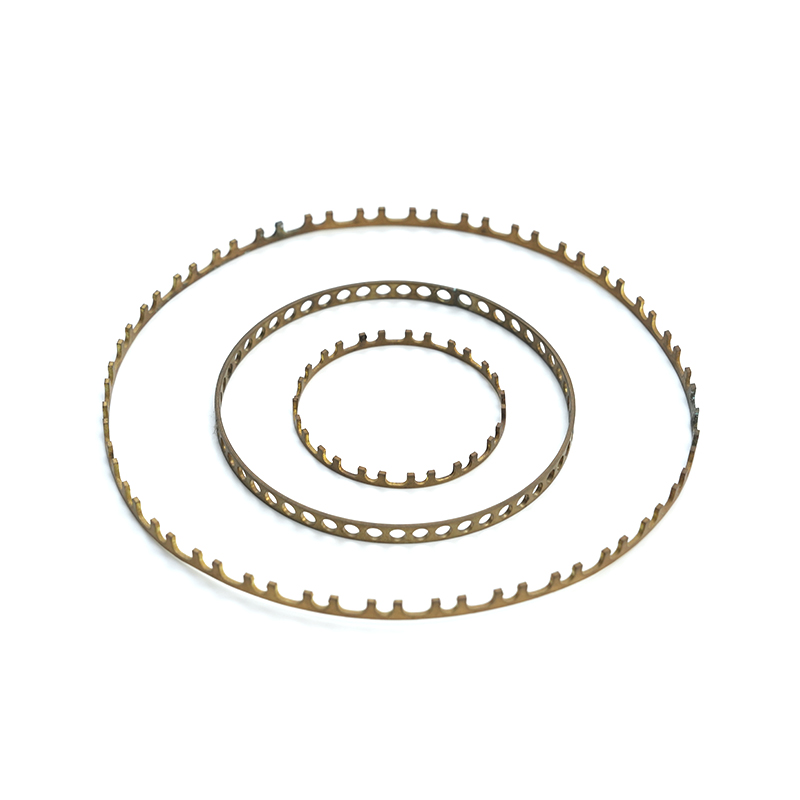
Progresivní ražba může běžně udržovat rozměrové tolerance ±0,05 mm na kritických prvcích, s přísnějšími limity dosažitelnými pomocí lisovacích nebo holicích stanic. Požadavky na velikost otvoru, roztečnou vzdálenost a rovinnost by měly být přezkoumány podle průmyslových norem, jako je ISO 2768. U tenkostěnných měděných klecí ložisek například zachování konzistentní tloušťky stěny a soustřednosti do 10 µm určuje dynamickou rovnováhu klece a hladinu hluku v aplikacích přesných motorů. Dodavatel s vlastní konstrukcí nástrojů a možnostmi CNC broušení má lepší pozici, aby udržoval mikrotolerance nad miliony zásahů.
Povrchová úprava a následná úprava
Mnoho měděných výlisků se používá jako tvarovaných, přičemž se spoléhá na nativní odolnost proti korozi. Je-li požadována dodatečná ochrana nebo pájitelnost, galvanicky pokovený cín, stříbro nebo nikl se nanáší pomocí selektivních nebo celkových procesů pokovování. Pasivační úpravy a povlaky proti matnému lesku jsou běžné pro mosazné součásti určené do viditelného nebo drsného prostředí. Dodavatel lisování by měl ověřit přilnavost pokovování testováním tepelného šoku a změřit tloušťku povlaku v mikrořezech.
Typické aplikace měděných lisovacích dílů
Všestrannost lisovaných měděných součástí se odráží v jejich přítomnosti v různých odvětvích, od propojení čipů v nanometrovém měřítku až po vysoce výkonné průmyslové rozvaděče. Následující příklady představují vysoce hodnotné aplikace, kde vlastnosti mědi přímo umožňují výkon produktu.
Elektrické a elektronické komponenty
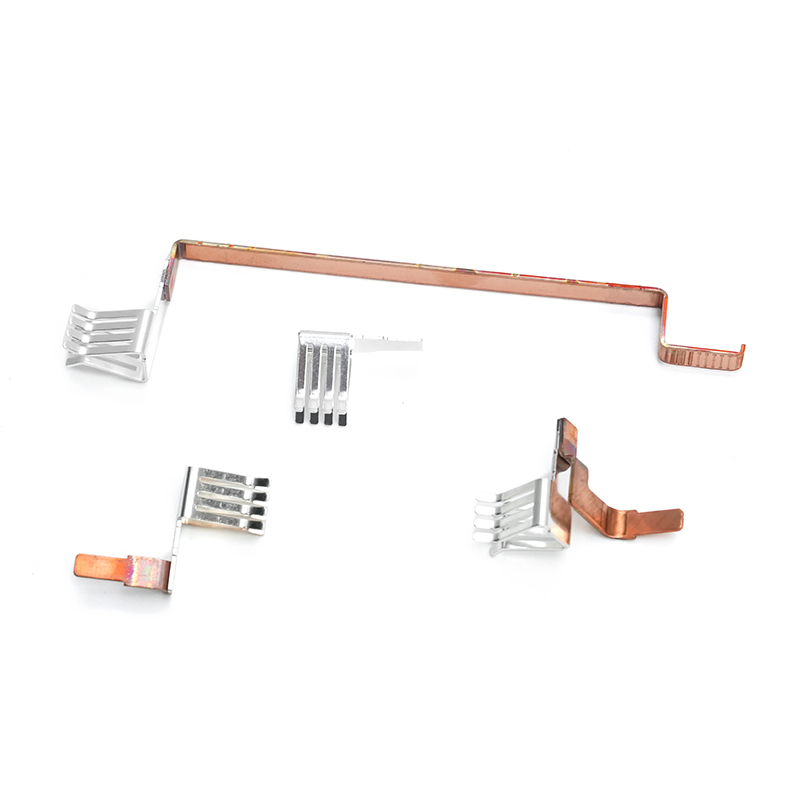
Přes 60 % spotřeby mědi ve vyražené podobě končí v elektrických rozvodech a elektronickém propojení. Svorkovnice, pojistkové spony, zemnicí pásky a stínění EMI/RFI se ročně vyrobí v miliardách. Kontakty ražené z fosforového bronzu jsou páteří modulárních konektorů a čteček čipových karet, kde se o konzistentní síle vkládání a dlouhodobé spolehlivosti nedá vyjednávat.
Automobilová a průmyslová ložiska
Výlisky ze slitiny mědi hrají v rotačních zařízeních zásadní, ale často nevídanou roli. Tenkostěnné měděné klece ložisek udržují valivá tělesa v ložiscích vysokorychlostních elektromotorů a kombinují nízkou hmotnost s vynikající kompatibilitou s mazivy. Mosazné protiprachové uzávěry a držáky těsnění chrání před znečištěním při zachování přesné axiální polohy. Tyto součásti musí odolat odstředivým silám, teplotním cyklům od -40 °C do 150 °C a milionům rotačních cyklů bez deformace.
Řešení tepelného managementu
Od žeber chladiče CPU až po napájecí polovodičové základní desky, lisované měděné díly poskytují tepelnou cestu nezbytnou k udržení teploty přechodu v bezpečných provozních mezích. Šikmá nebo lisovaná pole měděných žeber nabízejí velkou plochu povrchu a nízkou tlakovou ztrátu na straně vzduchu, což je kritické pro chlazení serverů. Schopnost lisovat složité geometrie žeber a poté je připájet nebo napájet na tepelné trubice demonstruje řadu doplňkových procesů, které může kompetentní dodavatel lisování koordinovat.
Získávání dílů pro lisování mědi: Kontrolní seznam kupujícího
Dobře připravený balíček RFQ urychluje přesnost nabídky a odhaluje technickou hloubku dodavatele ještě před investicí do nástrojů. Následující části naznačují, jaké informace sestavit a jak hodnotit výrobní způsobilost.
Co si připravit, než požádáte o cenovou nabídku
- Detailní 2D výkres a 3D CAD model: Zahrňte všechny kritické rozměry, tolerance a referenční údaje.
- Specifikace materiálu: Třída slitiny, temperace (např. H02, H04) a jakékoli preferované certifikace dodavatele.
- Roční objem a dodací frekvence: Kvantifikujte, zda se jedná o součást se stálým provozem nebo o špičatou poptávku na základě projektu.
- Požadavek na povrchovou úpravu: Uveďte, zda je přijatelná holá měď nebo zda platí limity zbytků pokovování, pasivace nebo čištění.
- Prostředí aplikace: Rozsah provozních teplot, expozice chemikáliím a spojovací materiály odhalují latentní rizika, která ovlivňují výběr materiálu a pokovení.
Ověřování kvality a certifikace
Kompetentní dodavatel měděných výlisků prokáže statistické řízení procesu prostřednictvím indexů způsobilosti procesu (Cpk ≥ 1,33 pro kritické charakteristiky) a bude udržovat systém řízení kvality certifikovaný podle ISO 9001. Pro bezpečnostní komponenty automobilové třídy přidává certifikace IATF 16949 další vrstvu prevence defektů a sledovatelnosti. Přicházející materiálové certifikáty by měly prokazovat shodu s ASTM B152 nebo ekvivalentem a standardním očekáváním je sledovatelnost šarže zpět do závodu. Inspekční zprávy prvního článku obsahující plné rozměrové uspořádání, měření vodivosti a mikrografický průřez lisovaných hran poskytují objektivní důkaz o vyspělosti procesu.
Hodnocení dodavatelských schopností
Kromě ceny za kus posuďte šíři vlastního návrhu a výroby nástrojů, rozsah tonáže lisu (typicky 25 až 400 tun pro lisování mědi) a sekundární operace, jako je řezání závitů, nýtování nebo automatizovaná optická kontrola. Dodavatel, který navrhuje své vlastní progresivní matrice a udržuje databázi historie nástrojů, může rychleji reagovat na změny návrhu a proaktivně plánovat údržbu nástrojů. Hledejte zdokumentované zkušenosti s výrobou tenkostěnných měděných klecí ložisek, složitých žeber chladiče nebo souvislých kontaktních proužků z fosforového bronzu – tyto aplikace vyžadují hluboké znalosti materiálu a řízení procesů, které běžné lisovny postrádají.
Přesné lisování mědi je průsečíkem vědy o materiálech, nástrojového inženýrství a ekonomiky hromadné výroby. Ukotvením specifikace k dominantnímu funkčnímu požadavku a včasným položením podrobných procesních otázek dodavatelům mohou týmy inženýrů a zásobovacích týmů zajistit komponenty, které splňují výkonnostní cíle bez skrytých cenových přirážek. Nejlepší výsledky při lisování mědi pocházejí z partnerství design-výroba, kde se odborné znalosti dodavatele v oblasti materiálů a nástrojů zapojují od fáze konceptu dále.