简体中文
ZPRÁVY
Domov / Zprávy / Zprávy průmyslu / Progresivní design zápustek: Proces, uspořádání pásu, tolerance a náklady na nástroje

Inženýr odešle tisk dílu pro konzolu z nerezové oceli, která bude sedět poblíž turbodmychadla v nové platformě vozidla. Projektovaný objem je 400 000 kusů za rok a jeden montážní otvor musí mít toleranci /-0,05 mm. Dodavatel nástrojů během několika dní odpoví rozložením pásu, který ukazuje, jak bude svitek propichován, ořezáván, tvarován a odřezáván do hotového držáku rychlostí zhruba 250 zdvihů za minutu. Tato reakce je tam, kde si progresivní design kostek buď vydělá na udržení, nebo začne vytvářet problémy.
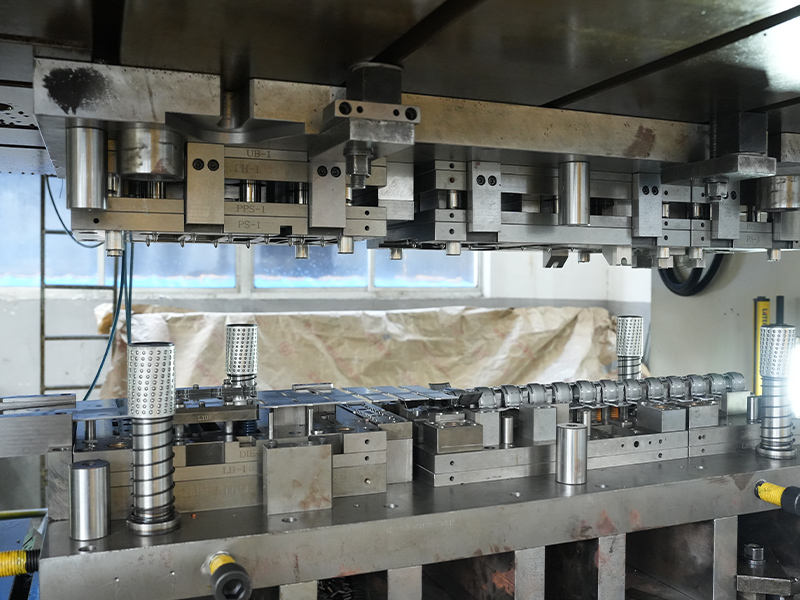
Progresivní konstrukce matrice je uspořádáním více lisovacích operací na jedné sadě matric tak, aby každý zdvih lisu dodal kompletní díl. Zasluhuje si zvýšenou pozornost, protože uspořádání matrice určuje kvalitu každého vyrobeného dílu po celou dobu životnosti nástroje, cenu samotného nástroje a dobu mezi objednávkou a výrobou.
Progresivní matrice pracuje na souvislém pásu kovu. Pás se při každém zdvihu lisu posune o pevnou vzdálenost, nazývanou rozteč nebo délka podávání. Na každé stanici probíhá jedna operace: prorazí se vodicí otvor, ořízne se obrys, ohne se příruba, nakreslí se miska nebo se vyrazí prvek. Na konečné stanici se hotový díl oddělí od nosného pásu, který jej pronesl skrz matrici.
Hlavní prvky progresivního designu matrice jsou:
Pořadí a design nosiče nejsou detaily. Jsou páteří celého procesu, protože každá následná stanice závisí na tom, zda materiál dorazí na správné místo ve správném tvaru.
Progresivní design matrice sleduje opakovatelný pracovní postup. Přeskočení jakéhokoli kroku se později obvykle ukáže jako problém tisku.
Rozložení pásu je nejdůležitějším krokem. Špatné uspořádání s nestabilním unašečem nebo slabou pilotáží nelze opravit lepším opracováním; na lisu selže, někdy až po vyrobení tisíců dílů. Z tohoto důvodu stráví zkušení návrháři lisovacích nástrojů více času rozvržením pásu než jakoukoli jinou fází.
Chování materiálu je výchozím bodem každé progresivní konstrukce matrice. Tvrdší jakosti, jako je nerezová ocel 304, 316 a 410, během tváření ztvrdnou, takže matrice musí ponechat dostatečnou vůli a někdy zahrnovat kroky pro uvolnění napětí. Hliník a jeho slitiny se snadno tvoří, ale mají sklon k zadření na povrchu nástroje, takže mazání, leštěná nástrojová ocel a kontrolované vůle jsou nezbytné. Slitiny mědi nabízejí vynikající vodivost a tažnost, ale vyžadují ostré nástroje, aby se otřepy nedostaly do oblastí elektrického kontaktu. Pozinkovaná nebo galvanizovaná ocel může ztratit svůj povlak na střižených hranách, takže konstruktér musí kontrolovat vůli a geometrii hrany, aby byla vrstva chráněna.
| Materiál | Typické progresivní díly matrice | Úvahy o designu |
|---|---|---|
| Nerezová ocel (304, 316, 410) | Konzoly, těsnění, tepelné štíty | Práce ztvrdne; potřebuje velkorysé povolení a někdy ošetření po razítkování |
| Hliník a slitiny hliníku | Chladiče, nabíjecí zátky | Lehký a tvarovatelný; hodinky oděru, odpružení a povrchové úpravy |
| Měď a mosaz | Konektory, kolíky, víka ložisek | Vynikající tvarovatelnost; ostré nástroje potřebné pro kontrolu otřepů |
| Zinek a pozinkovaná ocel | Skříně motoru, tlumiče | Nátěrová plechovka se odlupuje; těsná vůle zachovává ochranu hran |
An automobilová ocelová příruba je dobrým příkladem části, která vypadá jednoduše, ale silně závisí na postupu. Požadavky na geometrii příruby, rozmístění otvorů a rovinnost obvykle nutí konstruktéra kombinovat děrovací, ořezávací a tvářecí stanice a zápustka musí mít rozměrovou stabilitu po dlouhé výrobní série.
 Zakázkoví dodavatelé automobilových ocelových přírub, společnost Changzhou Dingjia Metal Technology Co., Ltd. je Čína vlastní dodavatelé automobilových ocelových přírub a automobilová ocelová příruba Company, naše... Zobrazit produkt →
Rozteč mezi stanicemi definuje délku posuvu a následně počet dílů vyrobených na zdvih. Kratší rozteč zvyšuje výkon, ale může ponechat příliš málo místa pro nástroje pro hluboké tváření. Nosný pás musí zůstat dostatečně pevný, aby mohl pohybovat součástí každou stanicí, a přitom dostatečně úzký, aby udržoval vysoké využití materiálu. Pilotování je bezpečné pouze tehdy, když pilotní otvory přežijí až do konečné stanice, takže je rozložení nesmí odříznout příliš brzy. Tyto kompromisy jsou důvodem, proč jsou kontroly rozvržení pásů důležité před zahájením obrábění.
Moderní progresivní konstrukce matrice běžně udržuje pozice otvorů do /-0,05 mm a rovinnost do 0,1 mm pro malé až střední díly, ale dosažitelné hodnoty závisí na tloušťce materiálu, šířce pásu, velikosti dílu a počtu stanic. V aplikacích vysokoteplotních motorů a nerezové těsnění turbodmychadla vyžaduje těsnou rovinnost a hrany bez otřepů, protože jakákoliv nedokonalost může ohrozit těsnění. Návrhář matrice, který rozumí funkci každého prvku, ví, které tolerance jsou kritické a které jsou sekundární, a tyto znalosti přímo ovlivňují náklady na nástroje.
 Zakázkoví dodavatelé těsnění turbo těsnění z nerezové oceli, společnost Changzhou Dingjia Metal Technology Co., Ltd. je čínský zakázkový dodavatel těsnění turbo těsnění z nerezové oceli a nerezové turbo mořské ... Zobrazit produkt →
Progresivní kostka je zřídkakdy nejlevnější způsob, jak postavit prototyp, a není to správná odpověď pro každý díl. Samotný nástroj může stát několik tisíc dolarů za jednoduchý design se dvěma stanicemi nebo hodně přes šest čísel za složitou matrici s mnoha tvářecími operacemi. Ekonomika obvykle upřednostňuje progresivní matrici, když je roční objem dostatečně vysoký na to, aby nízké náklady na součást kompenzovaly investici do nástrojů.
Podle plánu trvá návrh a výroba typické progresivní matrice pro malé lisování čtyři až deset týdnů. Složitá geometrie, tvrdé materiály a úzké tolerance toto okno prodlužují, protože zkoušení a odběr vzorků trvá déle. Naplánujte si alespoň jedno kolo vzorových schvalování a potvrďte, kdo nese náklady na změny způsobené aktualizacemi návrhu na straně zákazníka.
Mezi hlavní faktory, které ovlivňují náklady v progresivním designu matrice, patří:
Dokonce i zkušené týmy vidí, že se stejné problémy opakují v progresivním designu matrice. Včasné rozpoznání těchto problémů snižuje riziko pro kupujícího.
Většina těchto problémů má jednu hlavní příčinu: matrice je navržena dříve, než je materiál a proces plně pochopen. Dodavatel se zkušenostmi s výrobou v celé řadě materiálů může tyto problémy označit během cenové nabídky místo během zkoušení.
Správný partner přináší víc než jen lis a kostku. Hledejte dodavatele, který navrhuje a vyrábí své vlastní progresivní lisovací nástroje, má lisovací kapacitu pro vlastní výrobu a může prokázat zkušenosti se železnými i neželeznými kovy. Systém řízení kvality dodává jistotu, že nástroje, odběr vzorků a výrobní kroky jsou zdokumentovány. A co je nejdůležitější, dodavatel by měl být ochoten diskutovat o rozložení pásů, strategii tolerance a výběru materiálu před uzamčením nabídky.
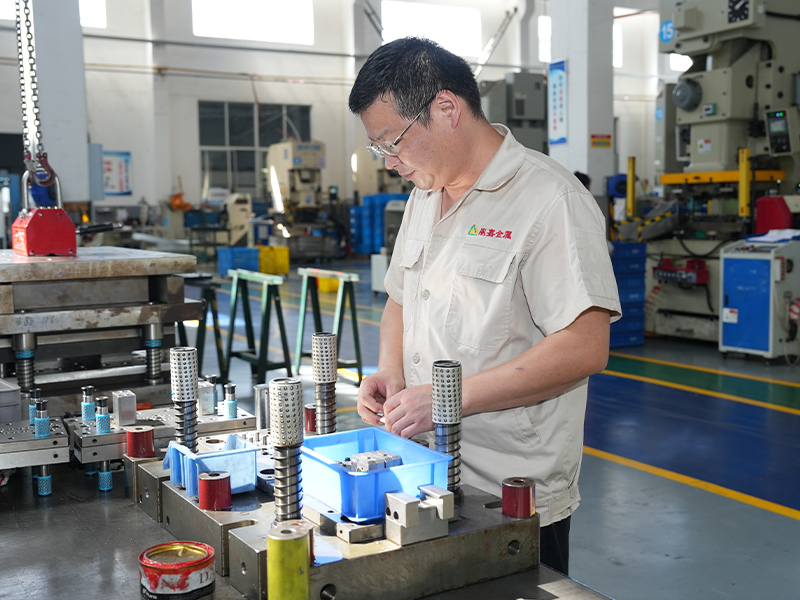
V Changzhou Dingjia Metal Technology podporuje stejný inženýrský tým, který navrhuje progresivní matrici, také montáž matrice a lisovací linku. Naše lisovací kapacita dosahuje 500 tun a náš výrobní sortiment zahrnuje díly z nerezové oceli, železa, automobilové oceli, hliníku, mědi a zinku. Tato struktura znamená, že znalosti materiálu a zpětná vazba z výroby jdou přímo do každého přezkoumání návrhu. U nových projektů hromady nabíjení energie jsme také použili progresivní přístupy k lisovacím součástem, jako je např lisovaná hliníková tepelná deska ventilátoru , kde záleží na tepelném výkonu, rovinnosti a kvalitě povrchu.
 Zakázkově lisovaná hliníková topná deska ventilátoru Noví dodavatelé energetických nabíjecích zástrček, Changzhou Dingjia Metal Technology Co., Ltd. je Čína vlastní lisovaná hliníková topná deska ventilátoru Dodavatelé nových energetických nabíjecích zásuvek a ... Zobrazit produkt →
Chcete-li se připravit na další díl, přečtěte si naše praktický průvodce přesným lisováním dílů abyste viděli, jak se vzájemně ovlivňují materiál, nástroje a výrobní faktory. Pokud již máte tisk nebo 3D model, můžete kontaktujte tým prodiskutujte rozložení pásu a plán nástrojů, než se zavážete k plné investici.
Progresivní design matrice odměňuje inženýry a kupující, kteří hledí nad rámec nabídky. Uspořádání pásu, pořadí stanic, výběr nástrojové oceli a znalost materiálu za zápustkou, to vše rozhoduje o tom, zda váš díl dorazí včas, zachová svou toleranci a zůstane cenově dostupný. Požádejte, abyste viděli rozvržení, zpochybnili předpoklady a vyberte si partnera, jehož inženýři s vámi budou mluvit před řezáním oceli.
Vaše e -mailová adresa nebude zveřejněna. Požadovaná pole jsou označena *

Upevňovače podložky z nerezové oceli jsou specializované ponechající komponenty navržené tak, aby bezpečně držely díly na místě v sestavách vodního ventilu. Tyto spojovací prvky, vyrobené z vysoce ...
Viz podrobnosti
Náš držák z nerezové oceli odolné vůči opotřebení je navržen pro vysoce výkonné aplikace, kde je prvořadá trvanlivost a síla. Tato konzola je vyrobena z prémiové nerezové oceli a je navržena tak, a...
Viz podrobnosti
Naše černé pouzdra z železa jsou odolné, vysoce kvalitní komponenty určené pro různé průmyslové aplikace, které nabízejí výjimečnou sílu, odpor k opotřebení a dlouhodobý výkon. Tyto pouzdra jsou vy...
Viz podrobnosti
Těsnicí kryt železa kondenzátoru je přesnou kovovou složkou určenou k zabalení a ochraně kondenzátorů, což zajišťuje jejich dlouhodobý výkon a spolehlivost. Vyrobeno za použití pokročilých razítkov...
Viz podrobnosti
Naše železné těsnění je vysoce výkonným roztokem utěsňování, které je navrženo tak, aby poskytovalo trvalý a spolehlivý výkon v široké škále průmyslových aplikací. Tento těsnění je vyrobeno z vysoc...
Viz podrobnosti
Části komponenty převaděče točivého momentu železného motoru jsou komponenty přesně inženýrny speciálně navržené pro měniče točivého momentu v automobilových systémech pohonných jednotek. Tyto část...
Viz podrobnosti
Naše deska pro železné tření je vysoce kvalitní, odolná složka určená pro použití v různých mechanických systémech, které vyžadují efektivní přenos energie a odolnost proti teplu. Vyrobeno pomocí p...
Viz podrobnosti
Naše koroziosová automobilová konzola je navržena pro trvanlivost a výkon při náročných automobilových aplikacích. Tato držák, vytvořená z vysoce kvalitní, korozivní oceli, nabízí výjimečnou sílu a...
Viz podrobnosti
Mosazné uzávěry prachu jsou nezbytné součásti určené k ochraně ložisek a jiných mechanických částí před nečistotami, prachem, vlhkostí a kontaminanty, které mohou způsobit předčasné opotřebení a po...
Viz podrobnosti
Měďový stříbrný kolík s ventilem měděného vodního čerpadla je vysoce výkonná komponenta, která je navržena pro funkčnost v solenoidových ventilech vodního čerpadla. Tento pin, vyrobený pomocí kombi...
Viz podrobnosti
Čistý tlumič zinkových destiček je vysoce výkonný, odolný roztok navržený tak, aby zvýšil funkčnost a dlouhověkost různých strojů a vybavení. Tento tlumič, který je vyroben z čistého zinkového mate...
Viz podrobnosti
Naše galvanizované pouzdro motoru s plechem nabízí robustní ochranu a dlouhověkost pro širokou škálu elektrických motorů používaných v různých průmyslových odvětvích. Toto motorické pouzdro, vytvoř...
Viz podrobnostiKontaktní údaje
Address: Č. 6 Qiasheng North Road, Caoqiao Industrial Park, Xueyan Town, Wujin District, Changzhou City, provincie Jiangsu
TEL: 86-15050692548
Pokud máte zájem o naše výrobky, konzultujte nás
 Železniční a neželezné výrobci kovových razítka